Machine de blindage en fil d'acier pour câbles sous-marins


Détails du produit
1. Introduction
Ces dernières années, le développement rapide des parcs éoliens offshore, des plateformes pétrolières en mer, des nouvelles ressources insulaires et des communications intercontinentales a entraîné une augmentation constante de la demande en câbles sous-marins et en câbles à fibres optiques sous-marins. Ces câbles jouent un rôle essentiel dans la société de l'information et constituent un axe de développement majeur pour l'industrie des câbles à fibres optiques et des fils électriques.
Compte tenu de l'environnement complexe de pose et d'exploitation en milieu océanique, qu'il s'agisse d'un câble sous-marin ou d'un câble à fibre optique sous-marin, il est fondamentalement nécessaire d'adopter un blindage en fil d'acier de type structurel pour résister aux forces extérieures du câble et du câble optique pendant les opérations de pose et d'exploitation, et protéger l'intégralité de sa structure interne.
Le blindage en fil d'acier joue un rôle primordial dans les câbles sous-marins et les câbles à fibres optiques sous-marins. La qualité de cette couche de blindage influe directement sur sa durée de vie.
Notre entreprise bénéficie d'une solide expérience en recherche, développement et fabrication d'équipements pour câbles sous-marins et câbles à fibres optiques sous-marins. La machine à blinder les fils d'acier que nous avons développée, de conception spécifique et de type berceau, permet un blindage à 100 %. Elle peut être utilisée pour le blindage simple ou double couche, selon la structure du produit, et est particulièrement adaptée au blindage interne et externe des câbles sous-marins, des câbles à fibres optiques sous-marins et des câbles composites photoélectriques sous-marins.
La machine à blinder les fils d'acier développée par notre société est une machine à moteur individuel.
Cependant, la machine traditionnelle de blindage à fil d'acier utilise généralement une transmission par arbre horizontal. Cette structure présente de nombreux inconvénients : (1) La transmission par arbre horizontal est une transmission ouverte, offrant une lubrification insuffisante. La poussière et autres corps étrangers s'y infiltrent facilement, provoquant l'usure et l'endommagement des engrenages, et générant du bruit sur le site de production ; (2) La transmission par engrenages, de structure complexe, présente un jeu important entre les pignons, ce qui la rend sujette aux à-coups et aux dommages à l'arbre, aux engrenages et au carter. De plus, sa complexité mécanique rend la maintenance de la machine plus difficile ; (3) Du fait de la limitation de l'arbre horizontal, la vitesse de torsion de la cage est faible, ce qui limite l'augmentation de la cadence de production et, par conséquent, l'efficacité du blindage ; (4) Le rapport de réduction de la boîte de vitesses est constant et son pas ne peut être modifié que dans une plage limitée. Il est impossible d'obtenir le pas requis par certains procédés de fabrication.
2. Caractéristiques
La machine à blindage de fil d'acier à moteur individuel que nous avons développée est équipée d'un moteur individuel pour chaque cage de câblage et chaque système de traction, présentant les caractéristiques suivantes :
(1) Chaque composant de l'équipement est entraîné par un moteur individuel, sans armoire et avec un faible bruit de fonctionnement ;
(2) Interface homme-machine : les paramètres de processus peuvent être définis et affichés sur l’écran de commande et peuvent être modifiés en ligne. Une utilisation pratique améliore efficacement l’efficacité de la production ;
(3) Le pas de câblage peut être ajusté en continu avec une large plage de pas, ce qui est pratique pour améliorer le processus de production ;
(4) Adopter la structure du train d'engrenages planétaires, qui peut réaliser un blindage de torsion arrière complet à 100 %.
3. Principaux paramètres techniques
Les principaux paramètres techniques de l'équipement sont les suivants :
| Type structurel | φ630/12+12 | φ630/18+18 |
| Bobine de déroulement(mm) | φ630 | φ630 |
| Diamètre du fil d'acier (m)m) | Φ2.0~Φ6.0 | Φ2.0~Φ6.0 |
| Vitesse de torsion maximale de la cage (rpm) | 60 | 40 |
| Pas de torsion | Sans marche | |
| Direction opérationnelle | Conformément aux exigences des clients | |
| Remarque : Outre les types mentionnés dans le tableau ci-dessus, nous pouvons également fournir d'autres types de machines à blinder les fils d'acier en fonction de la structure du produit du client. | ||
Comparée à la machine traditionnelle de blindage de fil d'acier à transmission par arbre au sol, la machine à moteur individuel abandonne le réducteur à plusieurs étages et le système de transmission par arbre au sol, simplifiant ainsi la structure mécanique complexe de l'ensemble de la machine, réduisant la difficulté de maintenance et le bruit sur le site de production. Grâce à une large plage de variation du pas, permettant un réglage continu, elle facilite l'amélioration du processus de production et répond aux différentes exigences des produits de blindage de fil d'acier.
Composants principaux

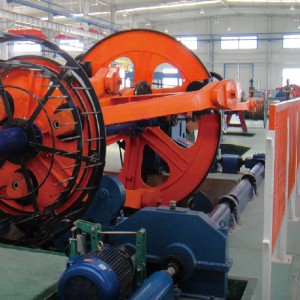
Cet équipement est principalement composé d'un dispositif de déroulement, d'une cage de câblage, d'un porte-matrice, d'un cylindre d'asphalte, d'une machine à ruban non métallique, d'un compteur de mètres, d'un dispositif de cabestan à double roue, d'un enrouleur avec déplacement, d'une barrière de sécurité, d'un système de commande électrique, etc.
1. Cage d'échouage
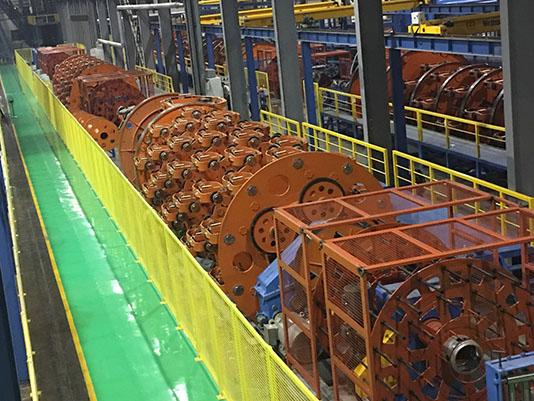
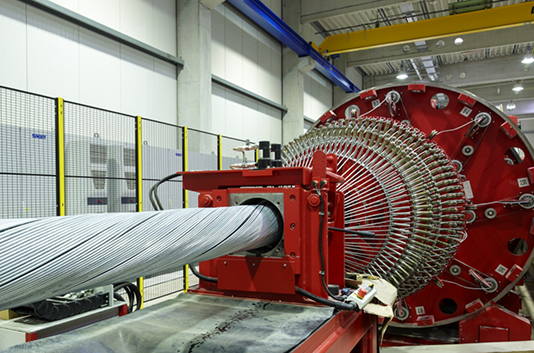
Chaque cage de câblage est entraînée par un moteur à courant alternatif à fréquence variable distinct, avec fonctions de rotation à gauche et à droite.
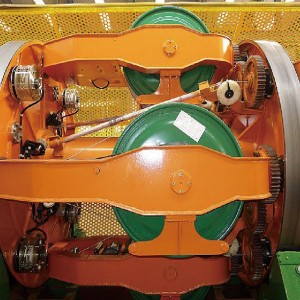
Chaque cage de câblage est installée sur une plaque de fond soudée intégrée, et la cage de câblage est composée d'un moteur principal, d'un réducteur, d'une broche creuse en tube sans soudure à paroi épaisse, d'une plaque de câblage, d'un cadre de bobine, d'un plancher soudé, d'un dispositif de freinage pneumatique à papillon, etc.
Le cadre de bobine est installé en quatre parties sur la circonférence de la plaque de câblage, son axe étant parallèle à l'axe de l'arbre principal. Le mécanisme de torsion est installé derrière le premier cadre de bobine ; son extrémité avant est reliée à la grande couronne dentée du bâti, son extrémité arrière à l'arbre de torsion. Une courroie crantée, reliée d'un côté à l'arbre de torsion et de l'autre à l'arbre du berceau, permet une torsion complète. Le berceau et l'arbre sont mis en tension par un manchon tendeur pour garantir leur solidité.
Le système de tension de déroulement utilise un frein à hystérésis et un régulateur de tension de la série ZF (Allemagne). La tension de déroulement de chaque bobine est affichée et réglable sur le panneau de commande principal. Le système de contrôle électronique est équipé d'un coefficient de correction de tension et d'un affichage de la tension, permettant un déroulement à tension constante.
Le système de serrage manuel de l'arbre d'extrémité ou le desserrage de la bobine, ainsi que le dispositif de broche du berceau, adoptent un mécanisme de verrouillage automatique à ressort, ce qui facilite le chargement et le déchargement de la bobine.
Quatre dispositifs de freinage pneumatiques à papillon permettent un freinage normal en moins de 12 secondes (≤ 12 s) et un freinage d'urgence en moins de 5 secondes (≤ 5 s). Le véhicule reste stable en stationnement normal.
Des boutons pour l'arrêt d'urgence, la sonnette d'alarme, le déplacement manuel, etc. sont situés sur le support avant du câble pour faciliter l'utilisation de l'équipement.
Chaque brin est équipé d'un dispositif de préformage (servant à la pré-déformation du fil d'acier). Les galets de guidage pré-torsadés des premier et troisième disques sont fixes, tandis que ceux du disque central sont mobiles verticalement. Des graduations sont présentes sur le disque, leurs points de départ étant alignés sur le même cercle de distribution. En fonction de la déformation latérale ou latérale requise par le processus d'armurerie, le dispositif permet de pré-torsader le fil d'acier à la forme souhaitée afin d'éliminer les contraintes internes et d'éviter tout rebond ou desserrage lors de l'armurerie.
L'ensemble de la machine est doté d'une fonction de protection contre la déconnexion, qui comporte deux types : une fonction de protection par programme et une interruption par un ensemble d'anneaux de cuivre torsadés à section unique.
Le dispositif de broche du berceau adopte un mécanisme de verrouillage automatique à ressort, ce qui facilite le chargement de la bobine.
Le tube central de la cage de torsion est équipé d'un manchon de protection anti-colmatage d'asphalte, qui peut être remplacé une fois l'asphalte rempli.
2. Réservoir d'asphalte
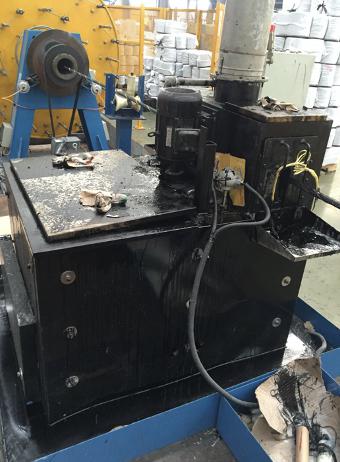
La cuve à asphalte a une capacité maximale de 200 kg. Le fond de la cuve est équipé d'un dispositif de chauffage avec un régulateur de température RKC. La température de chauffage peut être réglée entre 80 et 180 °C. La température est contrôlée automatiquement avec une précision de ±2 °C.
La pompe à engrenages est installée dans la cuve d'asphalte pour extraire directement ce dernier. L'asphalte traverse la pompe, puis le tuyau, et enfin la buse, pour enrober le câble au niveau de la filière de câblage. Le débit du moteur de la pompe est réglable par variateur de fréquence. À l'arrêt, le moteur inverse le sens de rotation de la pompe pour la vider. L'asphalte est ensuite raclé par la pompe d'enrobage. Le moteur d'enrobage démarre et s'arrête en synchronisation avec le moteur principal, ce qui garantit une conception optimale. Un capteur contrôle les niveaux de liquide minimum et maximum et émet des alarmes de niveau haut et bas. Ce capteur possède deux seuils de sécurité, un pour chaque seuil.
Configuration principale
1. Le moteur est de marque Siemens ;
2. L'onduleur est de marque Danfoss ;
3. L'automate programmable utilise la marque Siemens ;
4. L'écran tactile est de marque Siemens ;
5. Les appareils électriques basse tension sont de marque Schneider ou Delixi ;
6. Le roulement utilise les marques ha, Wa et Lo.
FAQ
Q : Puis-je visiter votre usine ?
A: Tous les clients, qu'ils soient nationaux ou étrangers, sont chaleureusement invités à visiter notre entreprise et notre usine.
Q : Fournissez-vous l'installation et la mise en service ?
A : Oui, nous procédons comme suit :
-Dès que le client nous aura informés que les machines sont correctement installées, nous enverrons un ingénieur mécanicien et un ingénieur électricien pour la mise en service des machines.
-Tests à vide : Une fois la machine entièrement installée, nous effectuons d'abord des tests à vide.
-Tests avec charge : Habituellement, nous pouvons produire 3 câbles différents pour effectuer des tests de charge.
- Rapport de réception : Une fois que l'acheteur a confirmé que la machine répond à toutes les spécifications du contrat, un rapport de réception sera signé pour nos archives, attestant que la machine est alors sous garantie.
Q : Quelles informations dois-je vous fournir pour obtenir un devis détaillé ?
A : Pour une seule machine : Généralement, nous devons connaître la taille du fil d'entrée, la taille du fil de sortie à produire, la productivité, le retour sur investissement et la taille de la machine à utiliser pour choisir la machine appropriée.
Pour une nouvelle usine de câbles ou une nouvelle ligne de production de câbles, nous devons connaître la fiche technique des câbles à produire, la productivité, les normes à respecter, etc., afin de concevoir toutes les machines nécessaires.
Q : Pouvez-vous fournir l'équipement auxiliaire avec les machines ?
A : Oui, absolument.
Nous avons fourni, avec nos machines, des échangeurs de chaleur, des machines de filtration de poudre de cuivre/aluminium, des tours de refroidissement, des refroidisseurs, des compresseurs d'air, des filières d'étirage, des machines à pointer, des soudeuses à froid, des bobines, etc.
Q : Pourriez-vous réaliser la conception de l'ensemble de l'usine ?
A : Oui, c'est notre avantage.
À partir de la fiche technique du câble à produire, des normes à respecter et de la productivité attendue, notre ingénieur en technologies et machines de production concevra les machines de production, les équipements de test, les accessoires (bobines, matrices, lignes de rebobinage) et les matériaux nécessaires.
Q : Comment puis-je connaître l'état de ma commande ?
A: Nous avons notre système OA pour le suivi de la production.
Pour toute demande, nous pouvons vous envoyer des photos et des vidéos de votre commande, et nous pouvons également utiliser FACETIME pour vous tenir informé de la production.
Q : Comment procédez-vous pour l'inspection avant la livraison ?
A: Nous effectuerons des tests d'équilibrage dynamique, de nivellement, de bruit, etc. pendant la production.
Une fois la production terminée, nous procédons généralement à un essai à vide de chaque machine avant la livraison. Les clients sont invités à assister à cette inspection.
Q : À quelles expositions participerez-vous ? Pourrions-nous nous rencontrer au salon ?
A: Salon international du fil et du câble de Düsseldorf ;
Wire South America Fair;
Salon international du fil et du câble à Shanghai ;
Salon international du fil d'Istanbul, etc.
Salon de l'Asie du Sud-Est, etc.