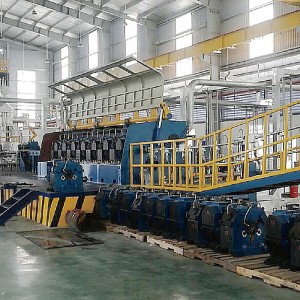
Trenzador rígido


Detalles del producto
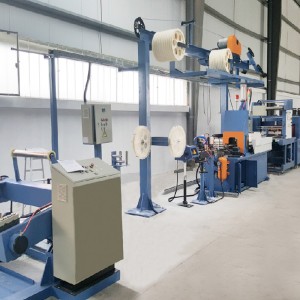
La trenzadora de bastidor rígido es un dispositivo importante para el trenzado de conductores de alambre y cable. Se utiliza principalmente para alambre trenzado de aluminio y aleación de aluminio de gran longitud y sección, alambre trenzado de cobre desnudo y alambre trenzado de aluminio con núcleo de acero, conductores redondos y sectoriales, y núcleos reticulados y fuertemente prensados sin torsión inversa.

La calidad del trenzado afecta directamente al rendimiento de todo el producto de cable.
La máquina de tendedor de bastidor rígido tradicional suele emplear una transmisión por eje recto. La transmisión del cabrestante y la jaula se realiza normalmente mediante el mismo motor, a través de una caja reductora, una caja de engranajes, un eje recto, una caja angular, etc. El sistema de recogida y el de traslación se controlan de forma independiente o centralizada mediante los motores mencionados.
Esta estructura presenta muchas desventajas:
(1). El accionamiento del eje rectificado es un accionamiento abierto, con condiciones de lubricación deficientes, materia extraña como polvo es fácil de ingresar, causando desgaste y daños en los engranajes, y ruido fuerte en el sitio de producción.
(2). Se utiliza un sistema de cambio de marchas y la estructura de transmisión es compleja. La gran separación entre los engranajes es propensa a vibraciones y daños en el eje, los engranajes y las cajas de cambios. Asimismo, debido a su compleja estructura mecánica, el mantenimiento de la máquina resulta más difícil.
(3). Debido a la limitación del eje terrestre, la velocidad de rotación de la jaula es baja y la velocidad de producción es difícil de aumentar, lo que restringe la eficiencia de producción de la producción.
(4). Debido a que la caja de engranajes tiene una relación de velocidad fija, su paso solo puede cambiarse dentro de un rango limitado. Es imposible elegir el paso requerido por algunos diseños de procesos.
La trenzadora de bastidor rígido Φ630 combina la tecnología de trenzado de los principales fabricantes nacionales de cables con las ventajas de equipos similares importados. Adopta un sistema de transmisión con motores individuales, donde cada jaula y cabrestante son accionados por motores independientes.
1. Características del equipo
(1). Cada parte de laTrenzador rígidoEstá accionado por un motor independiente de estructura sencilla y bajo nivel de ruido.
(2). La trenzadora rígida realiza la carga y descarga síncrona de bobinas, y se utilizan abrazaderas neumáticas para una operación conveniente, acortando el tiempo de trabajo y mejorando la eficiencia de la producción.
(3). La trenzadora rígida adopta un control de tensión neumático y un ajuste automático de tensión para mantener la tensión estable, de modo que la tensión no cambie tanto si la bobina está llena como si está vacía.
(4). El Rigid Strander está equipado con protecciones como dispositivo de estacionamiento automático desconectado y dispositivo de parada de emergencia, lo que lo hace seguro y confiable.
2. Parámetros técnicos principales
| Modelo | Diámetro de un solo alambre (mm) | Velocidad máxima de rotación (rpm) | |||||||
| Cobre cable | Aluminio cable | aleación de aluminio cable | / | 6B | 12B | 18B | 24B | 30B | |
| 630 | 1,8-4,6 | 2.0-5.0 | 1,5-4,5 | Alambre de cobre | 230 | 210 | 190 | 170 | 150 |
| Aluminio alambre (aleación de aluminio) | 290 | 250 | 220 | 180 | 160 | ||||
En comparación con el sistema tradicional de transmisión por eje, la trenzadora de bastidor rígido con motores individuales elimina la caja de engranajes multietapa y el sistema de transmisión por eje, simplifica la compleja estructura mecánica de la máquina, reduce la dificultad del mantenimiento y disminuye el ruido en la planta de producción. El paso de rosca ofrece un amplio rango de variación, lo que permite un ajuste continuo y facilita la mejora del proceso de producción, además de satisfacer los requisitos tecnológicos de los diferentes productos trenzados.
Componentes principales

Este equipo se compone principalmente de un desenrollador de extremo de eje, jaulas y dispositivos preformados, un sistema automático de carga de bobinas, cubiertas protectoras, un contador de metros, un cabrestante de doble tracción, un recogedor móvil tipo pórtico y sistemas de control eléctrico.
1. Jaulas
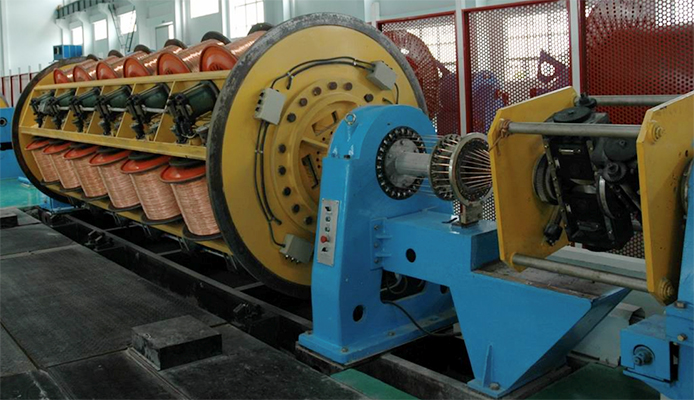
Existen varios tipos de jaulas: de 6, 12, 18, 24 y 30 plazas. El número de jaulas se puede configurar según la estructura del producto del cliente.
El bastidor de jaula es cuadrilátero, con una estructura compacta que permite un funcionamiento a alta velocidad. El número de jaulas se puede seleccionar según las necesidades del cliente y es compatible con bobinas PND630. Para evitar problemas como el rebote de torsión y la rotura de hilos causados por la falta de torsión en la máquina de trenzado, se instala un dispositivo de pre-torsión de un solo hilo delante de la placa de derivación de cada hilo de la jaula. Este dispositivo deforma y pre-torsiona el hilo con la forma requerida, evitando así que rebote o se suelte durante el proceso de torsión. El dispositivo se puede retirar cuando no se utiliza.
El cabrestante y la jaula están fabricados con placas de acero soldadas, y su estructura es robusta, templada y granallada para eliminar tensiones. Todo el proceso de fabricación, realizado en torno CNC, garantiza una alta resistencia. El diseño estructural y el proceso de fabricación en su conjunto son óptimos para el funcionamiento a alta velocidad de la jaula.
Cada jaula y cabrestante son accionados por motores independientes, que permiten lograr el mismo giro o giro inverso en cada segmento de la jaula. El posicionamiento de la carga de la bobina en el bastidor de la jaula se controla mediante contactos en el bastidor y un interruptor de proximidad. El accionamiento está equipado con un sistema de posicionamiento de avance lento. El accionamiento principal puede desconectarse del motor de posicionamiento de carga de la bobina, lo que reduce el movimiento manual del motor principal y prolonga su vida útil.
La bolsa de aire rotativa adopta un sistema de sellado axial superficial, lo que proporciona un sellado mucho mejor que el sellado transversal. Posee resistencia a la abrasión y a altas temperaturas. Durante su funcionamiento normal, se sella mediante refrigeración por aire. Sin embargo, para ahorrar aire, el sistema de refrigeración por aire comprimido se cierra automáticamente al detenerse la unidad.
Cada bobina y tambor está equipado con sensores sin contacto para detectar su estado de funcionamiento. Si una bobina se desconecta, el sensor correspondiente envía inmediatamente una señal de pulso y detiene la máquina. La posición del cable roto se muestra en la parte superior, lo que permite verificar la línea a tiempo. Para garantizar el funcionamiento normal y evitar falsas alarmas, la parada por desconexión solo se activa cuando la velocidad es de 10 m/min.
La parte superior de la bobina se sujeta mediante un cilindro. Al sujetar la bobina, se puede bloquear manualmente toda la máquina, lo que garantiza fiabilidad y seguridad. Para evitar que el dedal perfore el orificio del hilo y la punta, la bobina y el tambor están fabricados con materiales resistentes al desgaste para aumentar la superficie de contacto y la fricción.
Se utiliza un sistema de control de tensión neumático. El dispositivo de monitorización electrónica registra la cantidad de bobina instalada y transmite señales al PLC según su nivel de llenado. El PLC controla el volumen de aire de admisión de la válvula proporcional neumática, de modo que la tensión se mide mediante la bobina. La sincronización se reduce para lograr un control de tensión constante. Dos conjuntos de cilindros de presión controlan la tensión del desenrollador para asegurar que la presión del cilindro actúe uniformemente sobre el disco de tensión.
El modo de control se ajusta según la longitud del hilo de la bobina. Se configura la longitud del hilo en la pantalla táctil, se calcula la reducción de longitud durante el funcionamiento normal, se envía una señal al PLC y este controla la entrada de aire de la válvula proporcional neumática, sincronizando así la tensión con la reducción del hilo. El cilindro de freno controla la tensión de la bobina para garantizar una presión uniforme sobre el disco tensor. Se utilizan frenos de disco para un control de tensión más preciso.
2. Sistema automático de carga y descarga de las jaulas
Cada jaula está equipada con un dispositivo síncrono de carga y descarga de bobinas, y un dispositivo eléctrico de carga y descarga de bobinas. Existen dos tipos principales según el método de carga de bobinas: carga lateral y carga inferior.
(1) Carga lateral de la bobina
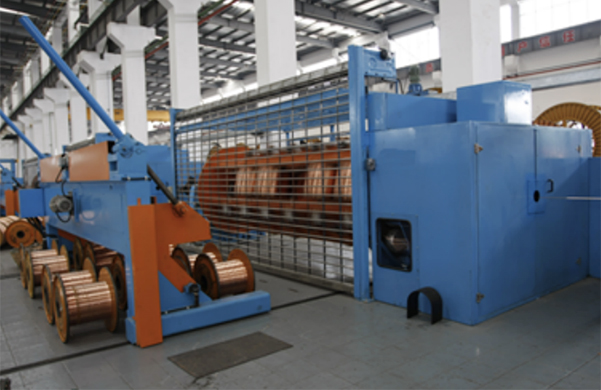 El dispositivo permite cargar y descargar toda la fila de bobinas simultáneamente. Este sistema se compone de carros eléctricos montados sobre rieles guía en el suelo. Esto garantiza que las bobinas se empujen y retiren fácilmente, y que los carros se desplacen con facilidad. El carro deposita las bobinas llenas en el suelo y retira las vacías por el otro lado. Si solo se necesita reemplazar una bobina, un carro eléctrico es suficiente.
El sistema de carga centralizado adopta un control de conversión de frecuencia: el carro arranca lentamente, acelera y vuelve a reducir la velocidad al acercarse a la jaula, lo que garantiza un funcionamiento suave, preciso y fiable, y cuenta con un sistema de posicionamiento dual, tanto mecánico como eléctrico.
El dispositivo está equipado con un sistema de posicionamiento para la carga de bobinas, que consta de posicionamiento por sensor y posicionamiento neumático. Durante la carga y descarga, la jaula gira hasta alcanzar la posición deseada, el sensor envía una señal al PLC, y este envía una orden al sistema de posicionamiento. Gracias al posicionamiento neumático, el cilindro se mueve y los soportes se bloquean.
(2) Carga de la bobina hacia abajo
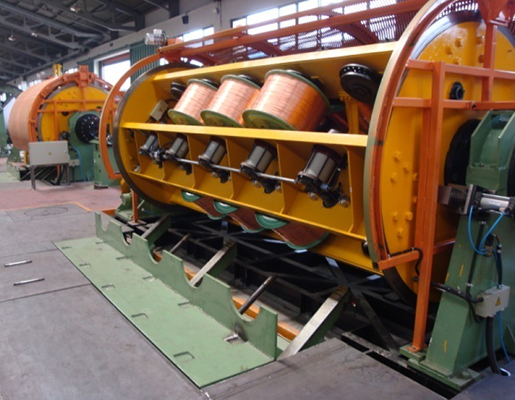 El dispositivo puede completar todo el proceso de desplazamiento, giro y carga. Cuando la bobina llega a la posición de almacenamiento del dispositivo de carga, se activa el sistema de carga de bobinas y, al alcanzar dicha posición, la bobina gira 45 grados para asegurar la correcta colocación de la bobina.
El dispositivo incorpora componentes estructurales robustos y fiables. El carro eléctrico funciona de forma fluida, precisa y fiable, y cuenta con posicionamiento dual mecánico y eléctrico.
Cuando el dispositivo no está en funcionamiento, la superficie superior del mismo queda al mismo nivel que el suelo y no ocupa espacio en el piso.
El sistema automático de carga y descarga puede funcionar de forma conjunta o individual, lo que facilita su manejo, garantizando seguridad y fiabilidad. Reduce eficazmente el tiempo de trabajo y mejora la eficiencia de la producción.
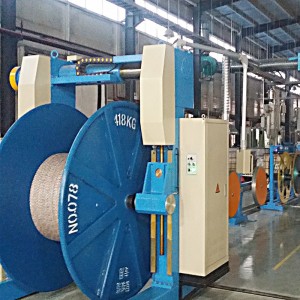
3. Cabrestante de doble arrastre
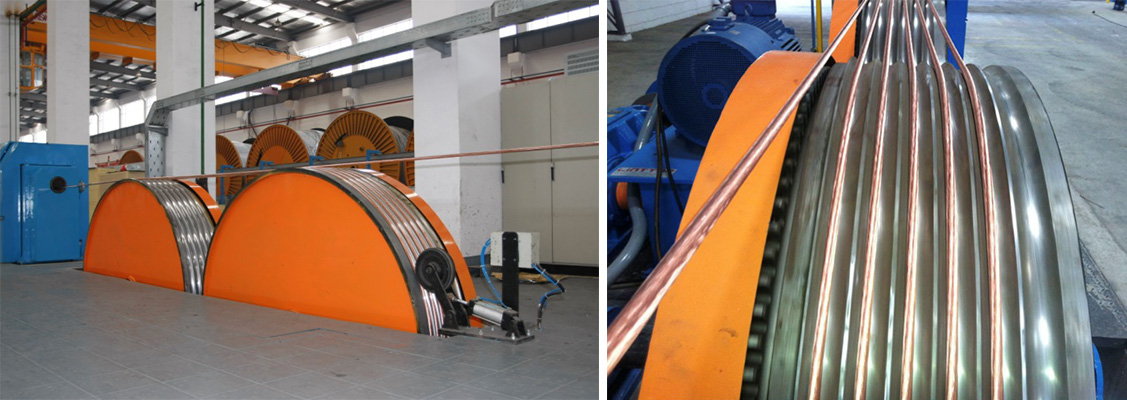 Este equipo está equipado con un cabrestante doble de arrastre con ruedas. Ambas ruedas del cabrestante son ranuradas y de doble acción. Cada rueda tiene 6 ranuras, ambas en forma de U, cuyo paso garantiza el tamaño máximo del cable trenzado en la línea de producción. La rueda divisora tiene una inclinación específica para que la línea divisoria se complete de forma natural. Las ruedas delantera y trasera están inclinadas entre sí para evitar que los cables se compriman durante el transporte.
El diámetro de la rueda del cabrestante puede ser de 2000 mm o 2500 mm según los requisitos del cliente, y la tracción máxima puede alcanzar las 15 toneladas.
Piezas comerciales
1. Motor principal Siemens;
2. PLC Siemens;
3. Inversor Parker;
4. Pantalla táctil Siemens;
5. Los componentes eléctricos son de la marca Schneider.
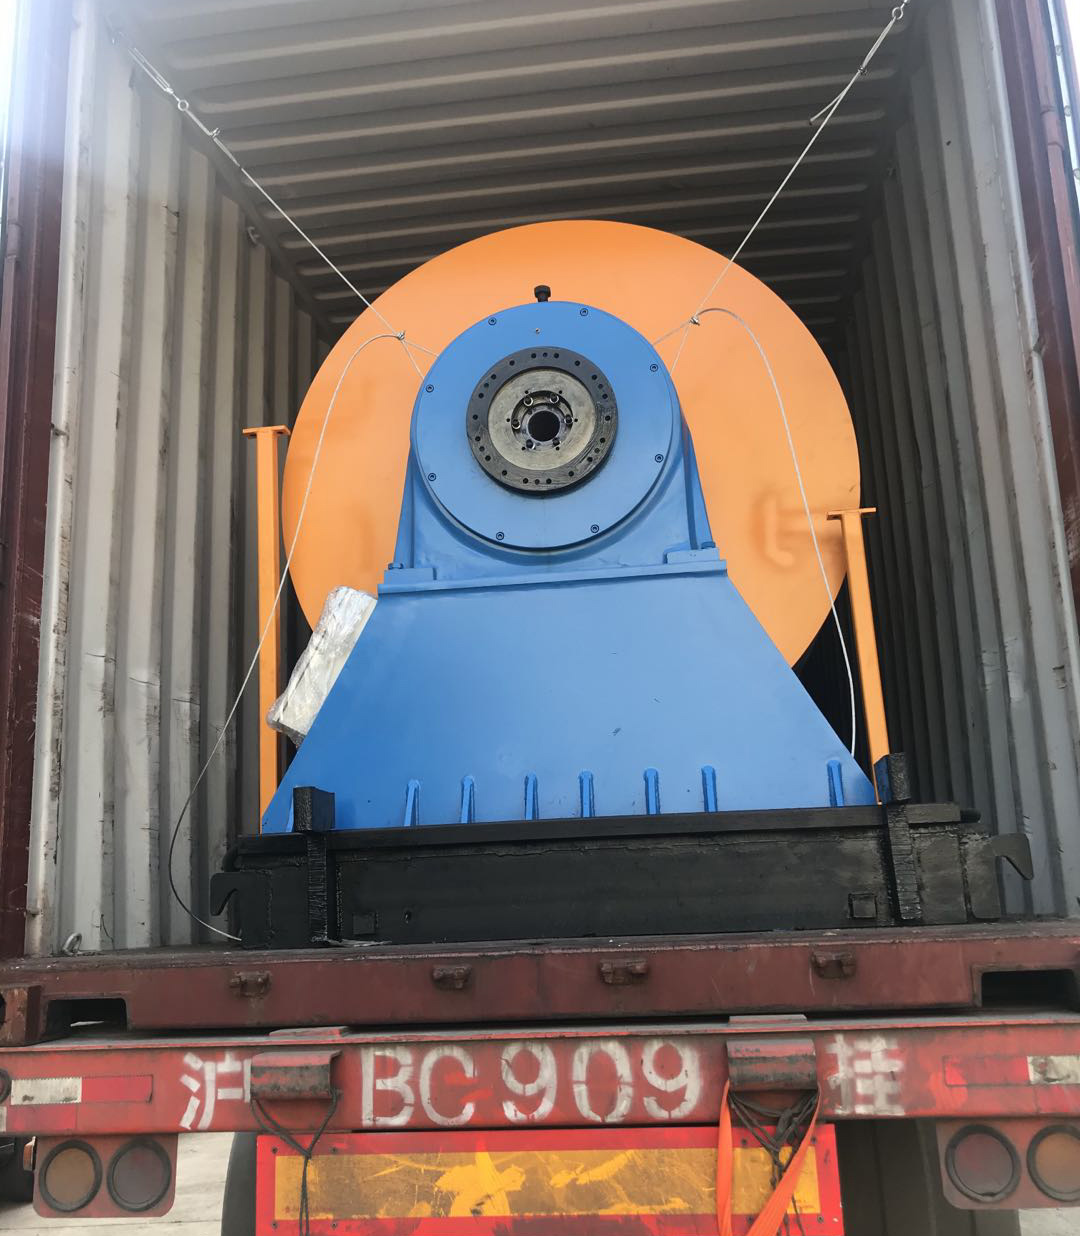
Fotos de embalaje
Instalación y puesta en marcha
Una vez confirmado el pedido, proporcionaremos a los clientes los planos de cimentación, de tuberías y de distribución. Los clientes podrán construir y colocar los cimientos siguiendo los planos que les enviemos.
Analizaremos en detalle el plan de puesta en marcha con nuestros clientes antes de que el equipo llegue a la fábrica. Los clientes deberán preparar los materiales necesarios para la instalación y la puesta en marcha. Por supuesto, les enviaremos una lista de preparación detallada para ayudarles.
Enviaremos a dos ingenieros experimentados, uno mecánico y otro eléctrico, para supervisar la instalación y la puesta en marcha. Los ingenieros se esforzarán al máximo para capacitar a los trabajadores y familiarizarlos con el equipo.
Preguntas frecuentes
P: ¿Puedo visitar su fábrica?
R: Todos los clientes, tanto nacionales como extranjeros, son bienvenidos a visitar nuestra empresa y fábrica.
P: ¿Ustedes se encargan de la instalación y la puesta en marcha?
A: Sí, lo hacemos de la siguiente manera:
-En cuanto el cliente nos informe de que las máquinas están colocadas en el lugar correcto, enviaremos un ingeniero mecánico y un ingeniero eléctrico para la puesta en marcha de las máquinas.
-Pruebas sin carga: Una vez instalada la máquina por completo, realizamos primero pruebas sin carga.
-Pruebas con carga: Normalmente podemos producir 3 cables diferentes para realizar pruebas de carga.
-Informe de aceptación: Una vez que el comprador confirme que la máquina cumple con todas las especificaciones del contrato, se firmará el informe de aceptación para que conste que la máquina estará en período de garantía.
P: ¿Qué información debo proporcionar para obtener un presupuesto detallado?
A: Para una sola máquina: Normalmente necesitamos saber el tamaño del cable de entrada, el tamaño del cable de salida que se va a producir, la productividad, el desembolso y el tamaño de recogida para elegir la máquina adecuada.
Para una nueva planta de cables o una nueva línea de producción de cables, necesitamos conocer la ficha técnica de los cables que se van a producir, la productividad, las normas que se deben seguir, etc., para diseñar toda la maquinaria necesaria.
P: ¿Pueden suministrar el equipo auxiliar junto con las máquinas?
A: Sí, definitivamente.
Con nuestras máquinas, hemos suministrado intercambiadores de calor, máquinas de filtrado de polvo de cobre/aluminio, torres de refrigeración, enfriadores, compresores de aire, matrices de trefilado, máquinas de punzonado, soldadoras en frío, bobinas, etc.
P: ¿Podría usted diseñar toda la planta?
A: Sí, esa es nuestra ventaja.
Con la ficha técnica del cable a fabricar, el estándar que deben seguir sus cables y la productividad esperada, nuestro ingeniero en tecnología y maquinaria de producción diseñará las máquinas de producción, los equipos de prueba, los accesorios como bobinas, matrices, líneas de rebobinado y los materiales necesarios.
P: ¿Cómo puedo saber el estado de mi pedido?
A: Tenemos nuestro sistema OA para el seguimiento de la producción.
Para cualquier solicitud, podemos enviarle fotos y videos de su pedido, y también podemos usar FaceTime para informarle sobre la producción.
P: ¿Cómo realizan la inspección antes de la entrega?
R: Realizaremos pruebas de equilibrio dinámico, pruebas de nivelación, pruebas de ruido, etc., durante la producción.
Una vez finalizada la producción, solemos realizar una prueba de funcionamiento sin carga de cada máquina antes de la entrega. Los clientes están invitados a asistir a la inspección.
P: ¿A qué exposiciones asistirá? ¿Podemos encontrarnos en la feria?
A: Feria Internacional de Cables y Alambres de Düsseldorf;
Feria Wire de Sudamérica;
Feria Internacional de Cables y Alambres en Shanghái;
Feria Internacional de Cables de Estambul, etc.
Feria del Sudeste Asiático, etc.